

Aggiornato a giugno 2026 · Revisionato dal team tecnico di Nanjing Wellt Chemicals
Gli antiossidanti per le materie plastiche sono additivi che interrompono l'ossidazione, impedendo così ai polimeri di diventare fragili, ingiallire o indebolirsi. Capire quali antiossidanti siano più adatti alle materie plastiche non significa memorizzare un catalogo di nomi commerciali, ma piuttosto conoscerne tre funzioni principali. Ogni additivo in questa categoria di additivi per polimeri rientra in una di queste tre categorie: neutralizzazione dei radicali liberi, decomposizione degli idroperossidi o una combinazione di entrambe in un sistema sinergico. Padroneggiando questo concetto, si può scegliere l'antiossidante più adatto (un fenolo stericamente impedito , un fosfito o una miscela già pronta) senza dover procedere per tentativi.
In sintesi: abbiamo antiossidanti primari (fenoli stericamente impediti per la neutralizzazione dei radicali liberi), antiossidanti secondari (fosfiti e tioeteri per la fusione degli idroperossidi durante il processo di fusione) e sistemi sinergici (miscele dei due, spesso con un rapporto 1:2 tra fenolo e fosfito, che proteggono il polimero in ogni fase).
Specifiche rapide: Tipi di antiossidanti in sintesi
| Fenoli primari (soste) | Spazzino di radicali; invecchiamento termico a lungo termine; ad esempio Irganox 1010, 1076 |
| Fosfiti secondari | Decompositore di idroperossidi; protezione da processi/fusioni; ad esempio Irgafos 168 |
| Secondari (tioesteri) | Decompositore di idroperossidi; a lungo termine ad alta temperatura; ad esempio DLTDP, DSTDP |
| Miscela sinergica | Primario + secondario; ~1:2 fenolo:fosfito; ad esempio Irganox B215 |
| Carico tipico | 0.05–0.2% (500–2,000 ppm) per la maggior parte delle poliolefine |
Ossidazione della plastica e ruolo degli antiossidanti
Le poliolefine come il polipropilene (PP) e il polietilene (PE) presentano numerosi vantaggi: sono relativamente economiche, a bassa densità e piuttosto resistenti. Il loro principale svantaggio, tuttavia, è la presenza di una catena principale composta unicamente da atomi di carbonio e idrogeno, che reagiscono facilmente con l'ambiente circostante, in particolare con l'ossigeno. Il calore e le sollecitazioni meccaniche a temperature tipiche dell'estrusione, ad esempio, provocano la dissociazione dell'idrogeno, generando radicali liberi. Quando questi radicali liberi si legano alle molecole di ossigeno vicine, formano radicali perossilici che a loro volta strappano gli atomi di idrogeno dalle catene polimeriche adiacenti. I radicali perossilici formano infine idroperossidi, che a loro volta ripetono il processo dissociandosi per formare ulteriori radicali liberi e molecole di ossigeno. Questo ciclo autoalimentante di reazioni a catena è noto come autoossidazione. Poiché l'autoossidazione è esponenzialmente più attiva a temperature più elevate, provoca la scissione delle catene polimeriche, riducendo il peso molecolare, aumentando la fluidità del fuso e, infine, causando scolorimento, perdita di resistenza alla trazione e di allungamento, e fragilità.
Gli antiossidanti sono ciò che arresta queste reazioni di autoossidazione. In senso generale, gli antiossidanti sono additivi per materie plastiche, o stabilizzanti, aggiunti in tracce per impedire che i polimeri si degradino e perdano la loro funzionalità se esposti all'ossigeno. Gli antiossidanti proteggono la plastica dall'ossidazione del polimero, che continua anche dopo la sintesi e oltre la fusione, quando i componenti polimerici vengono utilizzati in un'applicazione. Questi effetti – la perdita delle proprietà fisiche del materiale – si verificano molto prima che si osservino cambiamenti fisici evidenti nel componente stesso. La degradazione del materiale avviene tramite ossidazione termica; secondo ScienceDirect , un'indagine ampiamente citata in cui i redattori della rivista hanno fornito una sintesi della funzionalità degli additivi nei vari materiali plastici, gli stabilizzanti sono necessari perché la degradazione inizia dal momento in cui la resina vergine viene fusa. È quindi fondamentale che l'additivo antiossidante nella plastica sia in grado di resistere alle condizioni estreme a cui la plastica deve sottoporsi, sia per pochi minuti durante la fase di fusione, sia per molti anni durante la sua applicazione finale. Nessuna singola molecola antiossidante è in grado di gestire entrambe le fasi con la stessa efficacia: è qui che entrano in gioco i diversi tipi di antiossidanti. In Wellt, consideriamo questo un principio fondamentale: gli antiossidanti per polimeri sono stabilizzanti che proteggono i polimeri, aggiunti perché l'ossidazione dei polimeri – una reazione a catena di radicali liberi che inizia durante la polimerizzazione e accelera con l'aumento della temperatura – erode silenziosamente le proprietà meccaniche e il valore d'uso finale molto prima che il componente appaia danneggiato.
Dal punto di vista della stabilizzazione, il polimero necessita di protezione attraverso tre azioni: uno scavenger di radicali (tipo uno) intrappola i radicali liberi, un decompositore (tipo due) disattiva il combustibile che formerebbe nuovi radicali liberi e la combinazione (sistemi sinergici) gestisce entrambi contemporaneamente. Da queste tre azioni deriveranno tutte le decisioni.
Tipo 1: Antiossidanti primari (fenoli stericamente impediti)
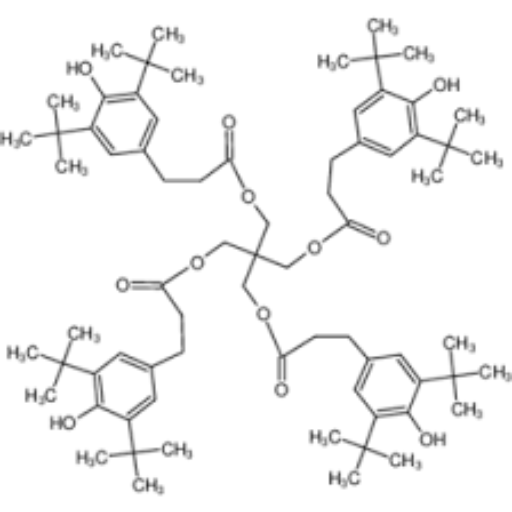
Gli antiossidanti primari sono gli spazzini di radicali liberi, detti anche antiossidanti che interrompono la reazione a catena. La chimica dominante in questo caso è il fenolo stericamente impedito, una molecola i cui voluminosi sostituenti terz-butilici schermano un gruppo ossidrilico molto reattivo. Questo gruppo ossidrilico dona un atomo di idrogeno a un radicale perossilico, trasformando un radicale libero aggressivo in una molecola stabile e interrompendo una fase della reazione di propagazione. È proprio questo ingombro sterico a fare la differenza: rallenta l'ossidazione del fenolo stesso, permettendo alla molecola di sopravvivere abbastanza a lungo da continuare a donare atomi di idrogeno per anni. Ecco perché i fenoli stericamente impediti sono alla base della stabilità termica a lungo termine. Scegliere l'antiossidante primario sbagliato può causare il guasto di un componente con anni di anticipo, perché una volta consumato il fenolo, la reazione a catena procede incontrollata: mantenere il fenolo residuo al di sopra di circa lo 0.05% è ciò che lo impedisce.
Che cos'è un antiossidante fenolico stericamente impedito?
Un antiossidante fenolico stericamente impedito è un antiossidante contenente uno o più gruppi fenolici, ma in cui vi è una sostituzione voluminosa nelle posizioni orto rispetto agli ossidrili, in modo che l'antiossidante sia un donatore di atomi di idrogeno molto efficace e tenace. In pratica, i due principali antiossidanti utilizzati sono Irganox 1010, un fenolo stericamente impedito ad alto peso molecolare , e Irganox 1076, a basso peso molecolare.
Il compromesso è semplice: l'elevato peso molecolare dell'Irganox 1010 ne mantiene bassa la volatilità e lo rende resistente alla perdita durante la lavorazione a caldo, ma lo rende meno incline a migrare in film sottili, mentre l'Irganox 1076 si disperde e migra più facilmente.
Un mito da sfatare è che un elevato peso molecolare implichi che un additivo non lasci mai il componente. Uno studio sottoposto a revisione paritaria su 20 antiossidanti in materiali plastici a contatto con gli alimenti (PMC, 2024) ha rilevato che Irganox 1010 è l'antiossidante con la maggiore migrazione nei test con simulanti di grassi (0.29 mg/kg, seguito da Irganox 1076 e Irgafos 168). L'elevato peso molecolare minimizza la volatilizzazione e quindi riduce, ma non elimina, la migrazione nei simulanti di alimenti grassi – e esiste una soglia normativa per questa migrazione che gli acquirenti devono considerare. I fenoli più piccoli, come il butilidrossitoluene (BHT), sono adatti per applicazioni meno estreme, ma evaporano troppo rapidamente in quelle con una durata di servizio più lunga. Un altro svantaggio dei fenoli: sono utilizzati per contrastare il calore/la degradazione ossidativa, non le radiazioni UV, che necessitano di stabilizzanti alla luce per svolgere la loro funzione. Le ammine (un'altra famiglia di antiossidanti primari) combattono anch'esse il calore e l'ossidazione, ma causano ingiallimento e macchie e sono utilizzate principalmente per lavori gravosi e nella gomma.
"In fabbrica, il fenolo è la tua polizza assicurativa per i prossimi dieci anni, non per i prossimi dieci minuti. Chi attribuisce l'ingiallimento alla 'carenza di fenolo' di solito ha una carenza di fosfito durante il processo."
Tipo 2: Antiossidanti secondari (fosfiti e tioesteri)

Gli antiossidanti secondari funzionano in modo opposto: invece di catturare i radicali liberi, rimuovono gli idroperossidi che questi lasciano dietro di sé, decomponendoli in prodotti stabili prima che possano scindersi in due radicali completamente nuovi. Come descritto da BASF, questa classe di antiossidanti, i fosfiti e i tioesteri, reagisce con gli idroperossidi per produrre composti non radicalici. Esistono due sottofamiglie e confonderle è un errore di selezione comune. Se si sceglie l'antiossidante secondario sbagliato, il pezzo ingiallisce durante l'estrusione ad alta temperatura: un problema costoso che Wellt riscontra più spesso nei compound per l'industria automobilistica e degli imballaggi che operano a temperature superiori a 250 °C.
| Proprietà | Fosfiti (ad esempio Irgafos 168) | Tioesteri (ad es. DLTDP, DSTDP) |
|---|---|---|
| Lavoro principale | Processo / protezione dalla fusione | Invecchiamento termico a lungo termine |
| Interrompe | Decolorazione durante l'estrusione | Ossidazione lenta in servizio ad alta temperatura |
| Debolezza | Idrolisi in ambiente umido | Odore; pellicola trasparente non adatta al contatto con gli alimenti |
| Si abbina meglio con | Un fenolo impedito | Un fenolo impedito |
Fonte: divisione del lavoro secondo le descrizioni tecniche di BASF e 3V Sigma; comportamento di idrolisi secondo la ricerca della Manchester Metropolitan University (vedi Riferimenti).
Qual è la funzione di un antiossidante a base di fosfito durante l'estrusione?
Durante l'estrusione , l'antiossidante fosfitico Irgafos 168 svolge la maggior parte del lavoro in prima linea: decompone gli idroperossidi che si formano sotto l'effetto del calore e delle sollecitazioni di taglio, un processo che conferisce stabilità al flusso del fuso e previene l'ingiallimento che può rovinare i pezzi bianchi e brillanti.
L'avvertenza, ovviamente, è che la conservazione dei fosfiti è fondamentale. Poiché possono idrolizzarsi in condizioni di umidità ( una ricerca della Manchester Metropolitan University sull'idrolisi dei fosfiti dimostra che esistono miscele sinergiche e gradi resistenti all'idrolisi proprio perché i fosfiti grezzi possono degradarsi durante la conservazione), devono essere conservati in un luogo asciutto e sigillato oppure si deve scegliere un grado stabilizzato all'idrolisi. Per prestazioni che richiedono una lunga durata a temperature elevate, gli antiossidanti a base di esteri solforati (tioesteri) come DLTDP e DSTDP subentrano laddove i fosfiti perdono la loro efficacia. Una classe di additivi correlati è rappresentata dai disattivatori di metalli, utilizzati per complessare gli ioni metallici catalitici (rame e simili) comunemente impiegati nelle formulazioni di fili e cavi.
Tipo 3: Sistemi sinergici (miscele e co-stabilizzazione)
In terzo luogo, ci sono i sistemi combinati intenzionalmente, che rappresentano una combinazione dei primi due. In pratica, sono questi quelli che la maggior parte degli impianti acquista. Poiché un fenolo primario e un fosfito secondario proteggono in diverse fasi del ciclo di vita del polimero (prima sotto calore e sollecitazioni di taglio durante la lavorazione, poi sotto una degradazione più graduale durante l'utilizzo), si beneficia di un sistema che copre entrambi gli aspetti. Sono stati documentati benefici sinergici: nei test sul campo, i pacchetti di stabilizzazione con sinergia fenolo/fosfito hanno aumentato il tempo di induzione all'ossidazione (OIT) dei tubi in poliolefina di oltre il 40%, rispetto alle prestazioni dei singoli sistemi applicati separatamente. Questa è la definizione pratica di 1+1>2 nei sistemi antiossidanti.
| Primario (spazzino dei radicali) | Miglior partner secondario | Esempio di miscela pronta |
|---|---|---|
| Irganox 1010 (fenolo ad alto peso molecolare) | Irgafos 168 (fosfito) | Irganox B215 (1:2 fenolo:fosfito) |
| Irganox 1076 (fenolo per pellicole cinematografiche) | Irgafos 168 (fosfito) | Miscela tipo Irganox B225 |
| Fenolo impedito | DLTDP / DSTDP (tioestere) | Fenolo + tioestere per servizio ad alta temperatura |
Il sistema antiossidante pronto all'uso di gran lunga più diffuso è Irganox B215, una miscela 1:2 di Irganox 1010 e Irgafos 168. In qualità di produttori di queste miscele antiossidanti composite , il nostro consiglio migliore è che, se non avete particolari esigenze di composizione che richiedano l'aggiunta separata dei due componenti, vi consigliamo di utilizzare uno dei nostri sistemi sinergici pre-miscelati; questi eliminano gli errori di pesatura, garantiscono rapporti fissi e si disperdono come un unico pellet. Solo un'applicazione molto specifica può giustificare una deviazione dal rapporto standard 1:2. Il punto cruciale è la disciplina nel dosaggio: una quantità insufficiente di antiossidante secondario rischia la perdita di colore durante il processo; superando circa lo 0.3%, gli additivi possono migrare o affiorare – questo è il compromesso che Wellt bilancia quando crea una miscela composita.
Scelta del tipo di antiossidante più adatto in base al polimero e all'applicazione
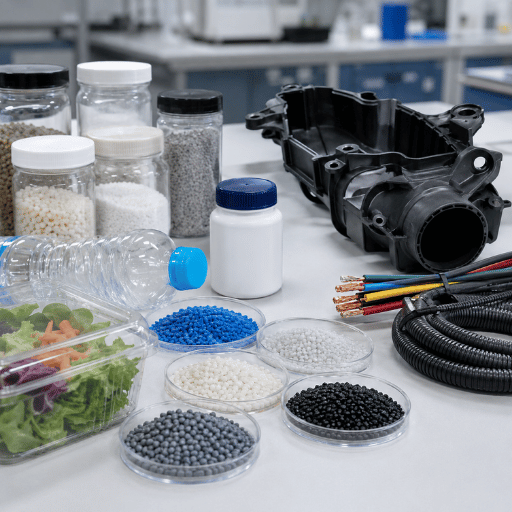
La scelta del tipo di antiossidante più adatto dipende da due variabili: la temperatura di lavorazione e la durata di vita richiesta. Per la maggior parte delle poliolefine, si consiglia di iniziare con una miscela di fenolo e fosfito allo 0.05-0.2%; per applicazioni ad alta temperatura si può aggiungere un tioestere, mentre per fili e cavi si può utilizzare un disattivatore per metalli. La selezione si basa su due domande: a quale temperatura di lavorazione si opera e per quanto tempo deve durare il componente? Il Selettore Polimero-Tipo di Antiossidante riportato di seguito — la nostra Mappa Antiossidante per Resine a 10 Posizioni — suggerisce delle combinazioni di base. I dosaggi indicati sono generalizzazioni delle pratiche industriali e devono servire come punti di partenza; variano in base al grado specifico del polimero e dipendono dal processo e dalla geometria del componente finale.
| Resina / applicazione | Tipo consigliato | Carico tipico |
|---|---|---|
| Polipropilene (PP), generale | Miscela di fenolo e fosfito (tipo B215) | 0.05-0.15% |
| pellicola di polietilene (PE) | Fenolo di qualità cinematografica (1076) + fosfito | 0.05-0.10% |
| PP per autoveicoli sotto il cofano | Fenolo + tioestere (alta temperatura) | 0.10-0.30% |
| Fili e cavi PE | Fenolo + fosfito + disattivatore di metalli | 0.10-0.20% |
| Poliolefine riciclate | Miscela sinergica a dosaggio più elevato | 0.15-0.30% |
| ABS / stirenici antiurto | Miscela di fenolo e fosfito | 0.10-0.30% |
| Nylon (PA), termostabilizzato | Fenolo stericamente impedito + fosfito (+ disattivatore di metalli) | 0.10-0.50% |
| Fibra PET / imballaggio | Miscela ricca di fosfiti (per mantenere il colore) | 0.05-0.20% |
| Tubo a pressione in HDPE | Fenolo + fosfito + tioestere (a lungo termine) | 0.10-0.30% |
| Polistirene / HIPS | Fenolo impedito | 0.05-0.15% |
Esempio pratico: Supponiamo di dover miscelare 1,000 kg di PP per stampaggio generico e di scegliere di utilizzare un pacchetto di antiossidanti sinergici di tipo B215 a una concentrazione totale di additivi dello 0.1%. Ciò corrisponderebbe a 1,000 kg * 0.001 = 1 kg di miscela per lotto. Questo 1 kg di miscela conterrebbe approssimativamente lo 0.033% di Irganox 1010 e lo 0.067% di Irgafos 168 in rapporto 1:2. Se il componente richiede stabilità termica in esercizio, ad esempio una clip per il vano motore di un'automobile, è possibile aumentare questa percentuale tra lo 0.2% e lo 0.3%, sostituendo parte del fosfito con un tioestere per migliorarne la stabilità termica. Gli antiossidanti vengono solitamente introdotti come masterbatch antiossidante o come parte di un pacchetto antiossidante per plastica, in modo che la piccola dose si disperda uniformemente nella resina.
Gli additivi per materie plastiche, appartenenti alla famiglia degli antiossidanti, forniscono protezione termica dal calore in diverse aree. Gli stessi additivi antiossidanti utilizzati nei prodotti per l'edilizia e l'imballaggio stabilizzano anche substrati organici come le materie plastiche impiegate nei dispositivi medici, nelle fibre sintetiche, nelle schiume poliuretaniche e nei profili per l'edilizia. I fosfiti sono particolarmente efficaci nel migliorare la stabilità di processo, aiutando i produttori a lavorare e proteggere polimeri come il polietilene e il PP, mentre i fenoli proteggono i prodotti in plastica finiti per tutta la durata del loro ciclo di vita. Alcuni additivi per materie plastiche possono migrare (fioritura) se utilizzati in eccesso (sovradosaggio), pertanto l'obiettivo è il minimo utilizzo possibile che protegga il componente dall'ossidazione dovuta alle alte temperature: la maggior parte dei componenti in plastica richiede quantità molto ridotte di antiossidanti, in percentuali ben inferiori all'1%.

Se si utilizzano fibre o nastri in PP, è consigliabile non superare lo ~0.1% di utilizzo totale di antiossidanti e utilizzare fosfiti; l'aggiunta di una quantità eccessiva di antiossidanti di tipo fenolico può causare scolorimento/colorazione quando la plastica è esposta ad elevate quantità di gas di combustione, soprattutto in applicazioni in cui il prodotto deve essere immagazzinato ed esposto a gas derivanti dalla combustione di gas naturale, ecc. È possibile testare le prestazioni di ossidazione di vari antiossidanti nel nostro laboratorio secondo lo standard ASTM D3895 utilizzando il metodo DSC per una lettura rapida.
Errori comuni nella selezione (dal campo)
Le tre cause principali di problemi e/o reclami relativi agli antiossidanti sono: 1- l'uso eccessivo, 2- la presenza di fosfiti non necessari e 3- l'idrolisi dei fosfiti.
- Livelli di carico eccessivi: la maggiore quantità di antiossidante aggiunta alla plastica non offre un beneficio proporzionale a livelli di prestazioni più elevati e può provocare un effetto di "fioritura" che conferirà un aspetto opaco al pezzo e potrebbe danneggiare le piastre negli stampi e le attrezzature utilizzate per la lavorazione del pezzo.
- Il trattamento degli antiossidanti secondari (fosfiti) come opzionali: molti produttori ritengono che i fosfiti non debbano essere utilizzati nella loro mescola per ridurre i costi e la protezione complessiva richiesta per le parti in plastica viene applicata solo a uno degli antiossidanti, per la protezione del loro prodotto durante il processo, la perdita di colore può essere grave durante l'estrusione se un antiossidante fosfitico viene omesso, poiché agiscono come coadiuvanti di processo che proteggono il colore e la trasparenza dei prodotti durante i processi di estrusione.
- Conservazione e manipolazione dei fosfiti: molti composti contengono fosfiti in contenitori aperti, il che può causare l'idrolisi del fosfito se esposto all'umidità. Si consiglia pertanto di utilizzare un contenitore sigillato e asciutto oppure di acquistare un tipo di fosfito resistente all'idrolisi.
In uno scenario esemplificativo, un'azienda di riciclaggio di materie plastiche ha riestrurato scarti di PP in due fasi, ottenendo un aumento della fluidità di fusione e pezzi di colore grigio; dopo l'aggiunta di circa lo 0.2% di una miscela sinergica di antiossidanti, il prodotto riciclato ha ripristinato le specifiche originali di fluidità di fusione e proprietà meccaniche. Questa è una soluzione di routine sulle linee di riciclaggio che lavorano il PP riciclato a circa 230 °C. Ripetuti cicli termici come questo causano la perdita e la migrazione degli additivi, fenomeno documentato in diversi additivi per materie plastiche.
Prospettive normative e di riciclaggio: cosa sta cambiando?
I maggiori cambiamenti nell'industria delle materie plastiche non riguardano nuove formulazioni chimiche, bensì normative, sostenibilità e circolarità. Questi fattori stanno portando a un maggiore utilizzo di materiali riciclati, influenzando di conseguenza la tipologia di additivi che i produttori di materie plastiche possono selezionare per i loro prodotti. I materiali a contatto con gli alimenti prodotti negli Stati Uniti devono essere formulati utilizzando gradi approvati ai sensi del 21 CFR 178.2010, l'elenco FDA di antiossidanti e stabilizzanti per polimeri , con l'equivalente UE ai sensi del Regolamento 10/2011. Sebbene antiossidanti comuni come Irganox 1010 e Irgafos 168 siano presenti in questi database, la normativa richiede il rispetto dei limiti di migrazione; pertanto, i dati di migrazione precedenti sono fondamentali nella scelta di un antiossidante, anche per il 2026.
Il riciclo è una scelta migliore. Quando la plastica viene riciclata meccanicamente, non viene privata dell'antiossidante presente, ma lo consuma: ogni passaggio di lavorazione impone un ulteriore stress termico che consuma parte dello stabilizzante. Come sottolinea PLASTICS a proposito degli imballaggi alimentari riciclati , il riciclo meccanico standard lascia gli antiossidanti esistenti intatti anziché ripristinarli, quindi le aziende di riciclo devono aggiungere nuovo stabilizzante per ricostruire la stabilità allo stato fuso. Un rapporto dell'OCSE del 2026 sulla convalida del contenuto chimico delle plastiche riciclate indica la stessa direzione, collegando la tracciabilità della norma UE EN 15343 al contenuto riciclato a contatto con gli alimenti. Se state pianificando un progetto per il 2026 con contenuto riciclato, ricordate di includere nel costo un pacchetto di sinergizzanti a dosaggio più elevato e di verificare attentamente la conformità regionale al contatto con gli alimenti prima di finalizzare la formula. (Le previsioni sulle dimensioni del mercato degli antiossidanti per la plastica per il 2025, provenienti da diverse fonti di ricerca, variano enormemente, tra circa 2.6 e 5.9 miliardi di dollari, quindi considerate queste cifre principali come contesto, non come dati di fatto, ai fini della pianificazione.)
Il rischio in questo caso è concreto e costoso: specificare un grado non conforme e un progetto per il contatto con gli alimenti del 2026 potrebbe fallire i test di migrazione in fase avanzata di qualificazione, un errore oneroso. Poiché il riciclo meccanico comporta ripetute esposizioni ad alte temperature, i riciclatori devono ristabilizzare la stabilità contro la degradazione termica e ossidativa causata dal calore; Wellt formula imballaggi di grado riciclato per applicazioni di imballaggio, edilizia, automotive e medicale che devono superare i requisiti della norma 21 CFR 178.2010 e della norma UE EN 15343. Poiché questa classe di antiossidanti – additivi utilizzati nell'industria delle materie plastiche in una gamma sempre più ampia di applicazioni – si sta orientando verso il materiale riciclato, i prodotti fabbricati con sistemi antiossidanti verificati e conformi per il trattamento e la protezione della resina sono quelli che superano gli audit.
Domande frequenti
D: Quali sono i tre tipi di antiossidanti per la plastica?
Visualizza risposta
D: Qual è la differenza tra antiossidanti primari e secondari?
Visualizza risposta
D: Quale antiossidante previene la degradazione ossidativa della plastica durante la lavorazione?
Visualizza risposta
D: Quanto antiossidante aggiungete alla plastica?
Visualizza risposta
D: Si può assumere una quantità eccessiva di antiossidanti?
Visualizza risposta
D: Gli antiossidanti per la plastica sono sicuri per gli alimenti?
Visualizza risposta
Scegli il pacchetto di antiossidanti giusto per la tua resina
Produciamo fenoli stericamente impediti, fosfiti, tioesteri e miscele sinergiche pronte all'uso per PP, PE e tecnopolimeri. Basta comunicarci il polimero, il processo e le condizioni di utilizzo e vi proporremo un pacchetto iniziale su misura.
Informazioni su questa analisi
Questa guida ai tre tipi di antiossidanti per materie plastiche è stata redatta da Nanjing Wellt Chemicals, azienda produttrice di antiossidanti per materie plastiche e stabilizzanti per polimeri. Le fasce di selezione e il rapporto 1:2 di Irganox B215 riflettono la nostra esperienza produttiva nelle linee di prodotti a base di fenolo stericamente impedito, estere fosfitico ed estere solforato; i dati normativi e di migrazione sono tratti dalle fonti pubbliche elencate di seguito. Revisionato dal team tecnico di Nanjing Wellt Chemicals.
Riferimenti e fonti
- 21 CFR 178.2010, Antiossidanti e/o stabilizzanti per polimeriFDA statunitense / Codice elettronico dei regolamenti federali
- Valutazione della migrazione e della sicurezza di 20 antiossidanti in materiali plastici a contatto con gli alimenti.PMC / Biblioteca Nazionale di Medicina degli Stati Uniti
- Inibizione dell'idrolisi dell'antiossidante fosfito tramite miscele sinergicheManchester Metropolitan University
- Una panoramica degli additivi chimici presenti nelle materie plasticheHahladakis e altri, ScienceDirect
- Additivi antiossidanti, antistatici e plastificanti per polimeriPMC / Biblioteca Nazionale di Medicina degli Stati Uniti
- Validazione della composizione chimica delle plastiche riciclate (2026)OCSE
- Il riciclo della plastica e il futuro della regolamentazione degli imballaggi alimentariAssociazione dell'industria della plastica